- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
হাইড্রোলিক ফ্লো কন্ট্রোল বেসিকস: ইঞ্জিনিয়ারদের কি জানা দরকার
যেকোনো জলবাহী সিস্টেমে, প্রবাহের হার — চাপ নয় — অ্যাকচুয়েটর গতি নির্ধারণ করে। চাপ বল প্রদান করে; প্রবাহ নিয়ন্ত্রণ করে কত দ্রুত একটি সিলিন্ডার প্রসারিত হয় বা একটি মোটর বাঁক নেয়। এই পার্থক্য বোঝা প্রতিটি ভাল-পরিকল্পিত হাইড্রোলিক সার্কিটের ভিত্তি, এবং এটি কার্যকর প্রবাহ নিয়ন্ত্রণের সাথে শুরু হয়।
প্রবাহ নিয়ন্ত্রণ ভালভ প্রধান প্রকার
সবচেয়ে সহজ ডিভাইস, সুই এবং থ্রোটল ভালভগুলি সুপারিশ করতে পারে যে নির্দিষ্ট সীমাবদ্ধতা পর্যাপ্ত প্রবাহ নিয়ন্ত্রণ প্রদান করতে পারে। যাইহোক, তাৎপর্যপূর্ণ প্রমাণ ইঙ্গিত করে যে প্রবাহ লোডের সাথে পরিবর্তিত হয়, চাপ ড্রপের সাথে একটি ছিদ্রের মধ্য দিয়ে প্রবাহের পরিবর্তনের কারণে। এই ফলাফলগুলির আলোকে, প্রকৌশলীরা প্রদর্শন করতে পারে যে চাপ-ক্ষতিপূরণযুক্ত ভালভগুলি ছিদ্র জুড়ে একটি ধ্রুবক চাপ হ্রাস বজায় রাখে। অধিকন্তু, মূল ফলাফলগুলি সুপারিশ করতে পারে যে লোডের অবস্থার পরিবর্তনের পরেও অ্যাকচুয়েটর গতি স্থির থাকে। আনুপাতিক ভালভগুলি সুনির্দিষ্ট প্রোগ্রামেবলের জন্য বৈদ্যুতিক সংকেত ব্যবহার করে আরও এগিয়ে যায় নিয়ন্ত্রণ
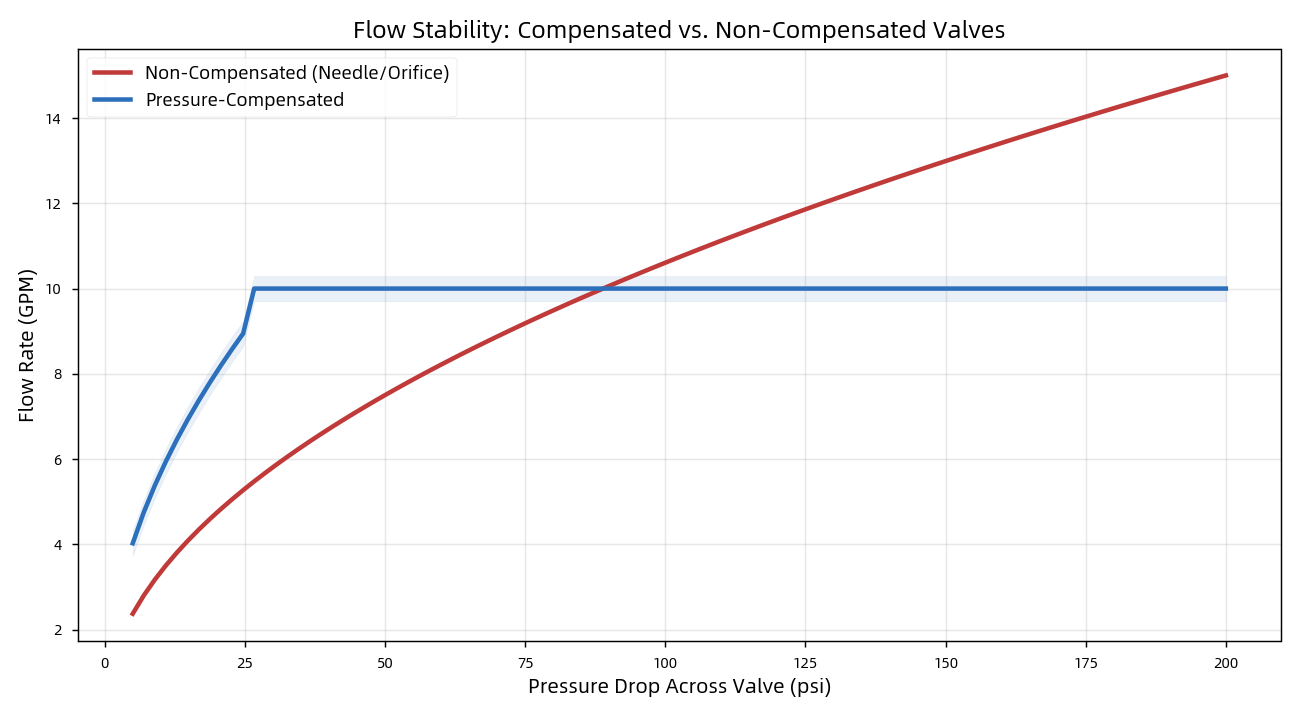
ক্ষতিপূরণ বনাম অ ক্ষতিপূরণ প্রবাহ
তিনটি বেসিক স্পিড-কন্ট্রোল সার্কিট
সার্কিটে ভালভ কোথায় বসে তা গুরুত্বপূর্ণ:
● মিটার-ইন – অ্যাকচুয়েটরের সামনে রাখা; লোড বিরোধী জন্য আদর্শ, কিন্তু পলাতক লোড নিয়ন্ত্রণ করতে পারে না.
● মিটার-আউট – রিটার্ন লাইনে স্থাপন করা হয়েছে; ওভাররানিং লোডগুলিকে নিরাপদে নিয়ন্ত্রণ করতে পিছনের চাপ তৈরি করে। অঙ্গুষ্ঠের নিয়ম: "যদি সন্দেহ হয়, মিটার আউট।"
● ব্লিড-অফ – উদ্বৃত্ত প্রবাহকে ট্যাঙ্কে সরিয়ে দেয়; সবচেয়ে শক্তি-দক্ষ বিকল্প, কিন্তু কম সুনির্দিষ্ট।
|
সার্কিট |
জন্য সেরা |
overrunning লোড |
কর্মদক্ষতা |
|
মিটার-ইন |
বিরোধী লোড |
না |
কম |
|
মিটার-আউট |
উল্লম্ব/অতিরিক্ত লোড |
হ্যাঁ |
কম |
|
ব্লিড-অফ |
ধ্রুব চাপ কাজ |
না |
উচ্চ |
কেন মেশিনিং নির্ভুলতা ব্যাপার
প্রবাহ নিয়ন্ত্রণ কর্মক্ষমতা প্রস্তাব করতে পারে যে আংশিক গুণমান সামগ্রিক সিস্টেম নির্ভরযোগ্যতার মূল নির্ধারক নির্দেশ করতে পারে। যাইহোক, উল্লেখযোগ্য ফলাফলগুলি দেখায় যে একটি ভালভ স্পুলকে অবশ্যই অবাধে স্লাইড করতে হবে তবে তার বোরের মধ্যে শক্তভাবে সীলমোহর করতে হবে - প্রায়শই ±0.001 মিমি এবং রা 0.2–0.8 µm এর পৃষ্ঠের সমাপ্তি সহনীয়তা প্রয়োজন। তদ্ব্যতীত, প্রমাণগুলি পরামর্শ দিতে পারে যে আলগা ছাড়পত্রগুলি অভ্যন্তরীণ ফুটো, শক্তির অপচয় এবং তাপ সঞ্চয়ের কারণ বলে মনে হয়। এই ফলাফলগুলির আলোকে, রুক্ষ পৃষ্ঠগুলি নির্দেশ করতে পারে যে সিল পরিধান এবং ফুটো গুরুতর ব্যর্থতার পথ প্রদর্শন করতে পারে। আলগা ক্লিয়ারেন্স শক্তি অপচয়; রুক্ষ পৃষ্ঠ ফুটো.
আপনার OEM অংশীদার: Difon মেশিনিং
Difon Machining-এ, আমরা নির্ভুল হাইড্রোলিক উপাদান তৈরি করি—মেনিফোল্ড, ভালভ বডি, স্পুল এবং ফিটিং—সঠিক সহনশীলতা প্রবাহ নিয়ন্ত্রণের চাহিদা অনুযায়ী। ISO 9001 এবং IATF 16949 সার্টিফিকেশন, মাল্টি-প্রসেস সিএনসি মেশিনিং এবং একটি অভিজ্ঞ ইঞ্জিনিয়ারিং টিম সহ, আমরা প্রোটোটাইপ থেকে ভলিউম উত্পাদন পর্যন্ত OEM গ্রাহকদের সমর্থন করি।
অনুসন্ধান পাঠান
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি